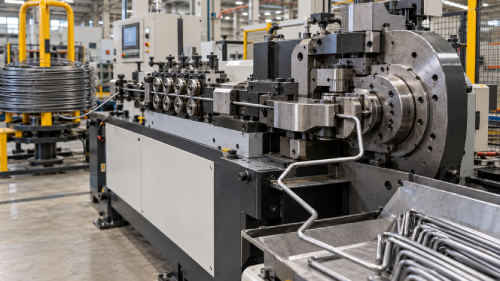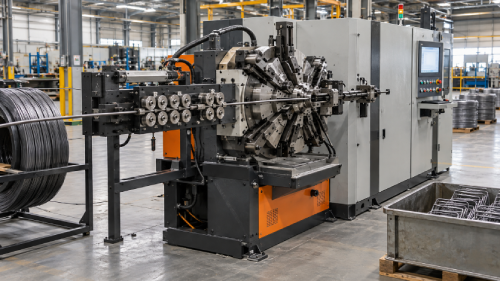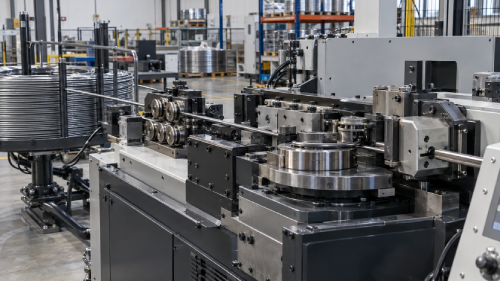
A precisão no processo de conformação depende diretamente do estado de conservação dos componentes mecânicos que entram em contato com a matéria prima. Quando resíduos de óleos protetivos, cascas de trefila e poeira industrial se acumulam nas ferramentas de dobra, ocorrem desvios angulares invisíveis a olho nu, além de riscos superficiais severos nas peças acabadas. Investir alguns minutos diários na higienização correta elimina paradas inesperadas de produção e assegura repetibilidade micrométrica em cada ciclo fabril.
Muitos gestores encaram a limpeza de maquinários industriais como um procedimento estético secundário, delegando a tarefa apenas para períodos de parada geral ou troca de ferramentas. Essa conduta gera desgastes prematuros nos rolos tracionadores e guias, encarecendo a reposição de peças nobres e gerando retrabalhos dispendiosos. Um plano de manutenção preventiva centrado na remoção metódica de contaminantes prolonga a vida útil dos servo acionamentos e garante que o lote final saia exatamente conforme o projeto original.
Ao longo de mais de vinte anos acompanhando chãos de fábrica e solucionando gargalos no setor de conformação, observei que a grande maioria das falhas em lotes de arame decorre de sujeira alojada em cantos mortos dos cabeçotes. A limpeza técnica rotineira protege o capital investido pelo comprador e assegura competitividade operacional no mercado.
O Que É e Por Que a Limpeza Técnica É Indispensável
Para quem gerencia custos e prazos de entrega, a resposta direta é simples: a limpeza técnica regular preserva a precisão das peças e previne prejuízos com paradas não planejadas de produção. Na prática diária com conformação, pequenas partículas de óxido de ferro e carepa de laminação agem como uma pasta abrasiva se misturadas ao óleo residual das peças. Esse composto destrutivo acelera a perda dimensional dos canais de tração, forçando motores a trabalhar sobrecarregados sem qualquer necessidade aparente.
A rotina de higienização de uma curvadora de arames precisa ser tratada como parte essencial da operação industrial, nunca como um improviso de fim de expediente. Quando os operadores compreendem as particularidades de cada ponto de atrito, o equipamento mantém um desempenho homogêneo, reduzindo o índice de refugos e garantindo que cada peça tenha a exata geometria exigida pelos clientes finais.
O acúmulo de partículas também afeta sensores ópticos e indutivos responsáveis pela sincronia de movimento e corte. Uma película de fuligem depositada na lente de um leitor pode causar paradas por falso alarme de emergência ou erros milimétricos no avanço do material. Manter superfícies limpas é manter o sistema eletrônico e mecânico trabalhando em perfeita harmonia.
Fontes Mais Comuns de Contaminação Operacional
Identificar a procedência dos resíduos é o primeiro passo para conter a sujeira antes que ela penetre nas articulações mais sensíveis do maquinário. A matéria prima chega aos suportes de desbobinamento carregada de substâncias que facilitam o transporte ou o processo anterior de estiramento do aço. Ao desenrolar as bobinas em alta velocidade, todo esse material é liberado na atmosfera da fábrica e se aloja nos conjuntos móveis do cabeçote.
As fontes de detritos mais comuns em linhas de produção incluem:
-
Óleos e ceras protetivas de transporte que escorrem e ressecam nas guias de alimentação
-
Carepas e cascas de trefilação que se desprendem durante a tração do arame
-
Pó metálico e limalhas decorrentes da navalha de cisalhamento ou disco de corte
-
Poeira e partículas sólidas dispersas no ar ambiente da área produtiva
-
Excesso de graxas aplicadas sem critério que acabam retendo sujeiras externas
Conhecer essas ameaças auxilia na escolha correta dos produtos de limpeza e na periodicidade dos procedimentos. Um comprador atencioso sabe que a escolha da matéria prima com acabamento uniforme alivia a sobrecarga de limpeza sobre a máquina, gerando economia contínua em insumos de desengraxe e menor desgaste de ferramentas.
Frequência Correta para o Cronograma de Limpeza
A periodicidade da higienização precisa acompanhar o ritmo do regime fabril, dividindo as ações entre tarefas diárias, semanais e intervenções mais amplas mensais. Rotinas curtas e sistemáticas são muito mais eficientes do que grandes limpezas esporádicas, pois impedem que a sujeira se solidifique nos nichos das ferramentas. Pequenas intervenções ao início e término de cada turno de trabalho garantem um ambiente estável para o próximo lote.
O cronograma de ação deve ser distribuído de maneira lógica para não comprometer a produtividade da equipe:
-
Procedimentos diários: remoção manual de limalhas na zona de corte, aspiração de pó solto no cabeçote e inspeção visual das ferramentas
-
Procedimentos semanais: desengraxe cuidadoso dos canais de tração, limpeza de painéis de arrefecimento e checagem de roletes de endireitamento
-
Procedimentos mensais: revisão geral de proteções móveis, limpeza de eixos de transmissão secundários e remoção de crostas em caixas de ferramentas
Seguir essa cadência simples transforma a conservação em um hábito natural da equipe de chão de fábrica. O resultado prático é uma linha de produção ágil, sem surpresas desastrosas na tolerância dimensional das dobras, permitindo que o gestor cumpra contratos rigorosos com tranquilidade.
Produtos e Ferramentas Indicadas para a Higienização
Usar os produtos corretos evita a degradação de acabamentos originais e preserva a integridade de componentes de borracha, vedações e circuitos elétricos. Solventes agressivos à base de benzeno ou removedores ácidos nunca devem ser aplicados sobre partes mecânicas delicadas, pois danificam retentores e provocam corrosão química acelerada. A seleção de materiais deve priorizar itens seguros tanto para os mecanismos quanto para a saúde do operador.
Os materiais essenciais para uma execução impecável compreendem:
-
Pano de microfibra e panos técnicos sem desprendimento de fiapos
-
Desengraxantes biodegradáveis de base aquosa ou solventes dielétricos neutros
-
Pincéis com cerdas macias de nylon para alcançar frestas estreitas
-
Aspiradores de pó e cavacos industriais com bico plástico
-
Raspadores de bronze ou latão que não riscam superfícies endurecidas
-
Película de óleo protetivo de baixa viscosidade para finalização
O uso indevido de bicos de ar comprimido deve ser drasticamente evitado em regiões próximas a rolamentos e guias lineares. O jato de ar pressurizado tende a empurrar as partículas abrasivas para dentro das vedações internas, gerando desgaste silencioso e destruição prematura dos mancais.
Cuidados na Área de Tracionamento e Endireitamento
O bloco de endireitamento e tração é o coração de qualquer curvadora de arames, sendo o ponto de maior contato contínuo com a matéria prima. Se os canais dos roletes estiverem impregnados de resíduos, o arame deslizará, resultando em comprimentos irregulares e marcas indesejadas no acabamento das peças. A higienização criteriosa desse módulo restabelece o coeficiente de fricção ideal sem necessidade de apertos excessivos.
A limpeza deve começar pela liberação da pressão pneumática ou mecânica dos rolos para permitir o acesso completo aos canais de conformação. Com um pincel embebido em solvente neutro, removem se os depósitos de óxido aderidos às ranhuras, finalizando com pano de microfibra para absorver os resquícios líquidos. Inspecionar visualmente o estado de cada rolo nesse momento permite diagnosticar riscos superficiais antes que danifiquem o lote.
A lubrificação posterior das pistas externas precisa ser moderada, aplicando se apenas uma camada ultrafina de óleo protetivo antiferrugem. O excesso de lubrificante nessa zona funciona como um ímã para novos resíduos, anulando o benefício da limpeza em poucos minutos de trabalho contínuo.
Descontaminação dos Braços de Dobra e Cabeçotes
A região onde ocorre a curvatura propriamente dita concentra as maiores forças mecânicas e choques operacionais de todo o sistema. Os mandris, pinos centrais e ferramentas de conformação móveis operam com ajustes precisos, onde qualquer partícula acumulada altera o raio da dobra. Limpar minuciosamente esses suportes assegura que as tolerâncias do projeto sejam rigorosamente atendidas do início ao fim.
Para efetuar a limpeza desse setor com excelência, recomenda se o seguinte roteiro:
-
Desligar o equipamento no botão principal e travar a chave de energia
-
Retirar as matrizes de dobra e pinos de conformação para limpeza individual
-
Passar pano de microfibra umedecido em desengraxante sobre o prato giratório
-
Aspirar os orifícios de fixação e roscas onde se acumula pó de arame
-
Reinstalar as ferramentas verificando o perfeito assentamento das bases
O alinhamento e o retorno suave das matrizes dependem diretamente da ausência de crostas de sujeira nas faces de contato. Dedicar atenção a esse módulo reflete se imediatamente no visual das peças dobradas, eliminando vincos e marcas de prensagem causadas por detritos prensados contra o arame.
Preservação de Sensores e Sistemas Eletrônicos
Sensores indutivos, fotocélulas e réguas lineares são os olhos e ouvidos das dobradeiras modernas, fornecendo dados vitais para os controladores lógicos. Quando cobertos por óleos condensados ou poeira ferrosa, esses dispositivos passam a emitir leituras imprecisas, gerando paradas inexplicáveis ou colisões entre o braço de dobra e as garras. Limpar os elementos de sensoriamento exige delicadeza máxima e nenhum esforço mecânico.
Para esses componentes, panos secos de microfibra ou hastes com ponta de algodão levemente embebidas em álcool isopropílico são suficientes. Jamais utilize produtos químicos corrosivos ou tecidos ásperos sobre superfícies ópticas, pois riscos permanentes tornam os sensores cegos, exigindo trocas onerosas de componentes eletrônicos. Os conectores elétricos também devem ser inspecionados para afastar qualquer vestígio de umidade.
A ventilação dos gabinetes elétricos merece o mesmo cuidado, sendo indispensável a troca ou aspiração dos filtros de ar dos exaustores. Painéis eletrônicos limpos dissipam melhor o calor gerado pelos servoacionamentos, prevenindo falhas térmicas em dias quentes de produção intensa.
Segurança Operacional Durante as Rotinas de Limpeza
A realização de qualquer intervenção de limpeza exige a aplicação irrestrita de procedimentos formais de segurança industrial. Partes móveis, sistemas de corte afiados e atuadores pneumáticos podem se movimentar de repente se o sistema não estiver completamente desenergizado. Nenhum ganho de tempo justifica aproximar mãos ou ferramentas de zonas de prensagem sem a certeza absoluta do bloqueio de energia.
Os passos indispensáveis para a integridade dos operadores abrangem:
-
Desconexão completa da fonte de alimentação elétrica e bloqueio físico com cadeado
-
Despressurização total das linhas de ar comprimido e acumuladores hidráulicos
-
Utilização obrigatória de luvas com proteção contra cortes e óculos de segurança
-
Uso de calçados apropriados com solado resistente a derivados de petróleo
-
Sinalização visível no painel indicando que a máquina se encontra em manutenção
Treinar os operadores para respeitarem essas diretrizes protege o maior patrimônio da empresa, que são as vidas humanas. Ambientes industriais que priorizam a ordem e a segurança operam com equipes mais motivadas, organizadas e conscientes da importância do maquinário.
Retorno Sobre o Investimento em Manutenção e Limpeza
Compradores e diretores industriais avaliam cada rotina fabril sob a ótica dos ganhos financeiros e da contenção de despesas operacionais. A implementação de uma rotina exemplar de limpeza em curvadoras reduz drasticamente a taxa de substituição de consumíveis caros, como roletes de tração e pinos de vídia. Um equipamento bem cuidado mantém seu valor venal elevado no mercado de usados, representando um patrimônio sólido para a companhia.
A estabilidade do processo reflete se em entregas pontuais e no fortalecimento da reputação da empresa perante compradores exigentes dos setores automotivo, aramado e moveleiro. Refugos causados por marcas superficiais ou oscilações de ângulo caem para índices próximos de zero quando a linha opera limpa. Menos retrabalho significa menor consumo energético e maior margem líquida em cada tonelada de arame transformado.
Manter a fábrica organizada também causa uma excelente impressão visual em auditorias de qualidade e visitas técnicas de novos parceiros comerciais. A organização aparente no maquinário é o reflexo mais visível do compromisso com a excelência técnica que a empresa entrega em cada peça produzida.
Lista Rápida de Boas Práticas para o Operador
Para transformar conceitos em rotina diária, sintetizar as instruções em orientações práticas afixadas junto à máquina ajuda a fixar os padrões corretos de trabalho. A disciplina operacional diária de cada colaborador sustenta a durabilidade mecânica no longo prazo.
Recomendações fundamentais para o operador:
-
Limpar o canal dos roletes de tração a cada nova troca de bobina de arame
-
Recolher as limalhas sob a unidade de corte com pá e pincel após cada lote
-
Jamais direcionar ar comprimido diretamente para guias lineares e rolamentos
-
Utilizar apenas panos limpos e isentos de fiapos na higienização de matrizes
-
Notificar a liderança sobre qualquer folga incomum percebida durante a limpeza
Ao cultivar esses hábitos simples, a fábrica atinge níveis invejáveis de eficiência e confiabilidade operacional. A máquina responde com produção constante, movimentos precisos e ausência de ruídos anormais durante toda a sua jornada de trabalho.
Critérios de Avaliação na Compra de Novos Equipamentos
Ao pesquisar um novo maquinário no mercado, o comprador experiente deve avaliar o projeto estrutural pensando na facilidade com que as manutenções serão executadas. Projetos com zonas de dobra abertas, carenagens de fácil remoção e sistemas de exaustão de cavacos integrados poupam centenas de horas de trabalho ao longo dos anos. A facilidade de acesso aos módulos de tração é um diferencial competitivo valioso.
A arquitetura robusta de uma curvadora de arames moderna deve oferecer canais de drenagem para óleos residuais e gavetas de coleta de limalhas de fácil extração. Analisar esses pormenores antes de fechar o pedido de compra evita frustrações futuras da equipe de manutenção, que gastará menos tempo desmontando tampas e mais tempo focada em otimizar a produtividade do setor.
Investir em tecnologia de conformação de alto padrão traz retorno sustentável quando acompanhado por uma cultura interna de cuidado e zelo. Ao aliar um projeto mecânico de primeira linha a procedimentos rigorosos de limpeza, a fábrica conquista autoridade produtiva, clientes fiéis e excelência incontestável em cada dobra executada.